Материал для 3D печати: Стеклонаполненный полиамид
Современные технологии 3D печати продолжают развиваться, и стеклонаполненный полиамид EOS PA3200GF стал одним из самых востребованных материалов в аддитивном производстве. Этот высококачественный материал, обладающий улучшенными механическими и термическими свойствами, находит широкое применение в различных отраслях, включая автомобилестроение, авиастроение и промышленность. В этой статье мы подробно рассмотрим характеристики, преимущества и область применения 3D печати с использованием EOS PA3200GF.
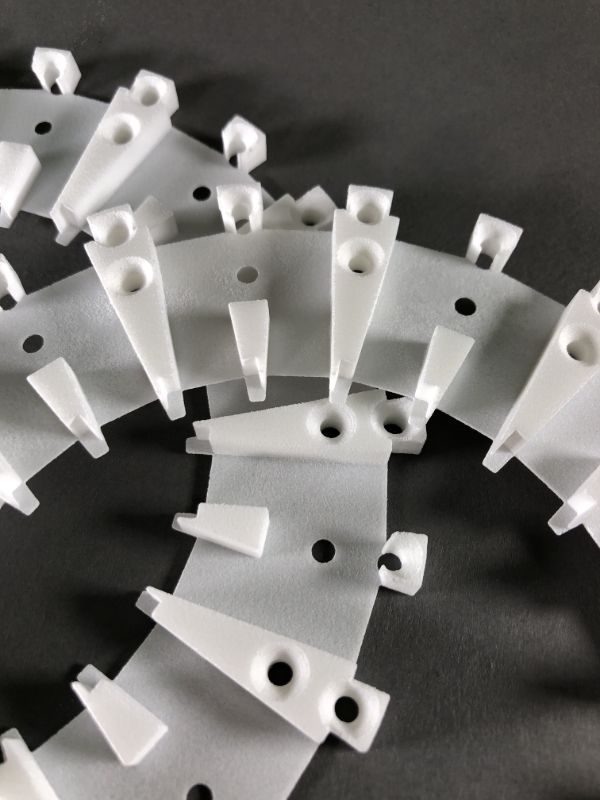
Стеклонаполненный полиамид EOS GF3200 — это нейлоновый порошок, который используется в процессе селективного лазерного спекания (SLS). В отличие от обычного полиамида EOS PA2200 он представляет собой композитный материал, в который добавлены стеклянные волокна для улучшения механических свойств.
Основные преимущества полиамида EOS GF3200:
- Стеклянные волокна: Добавление стеклянных волокон значительно увеличивает жесткость и прочность материала, что делает его подходящим для создания деталей, требующих высокой прочности и устойчивости к деформациям.
- Термостойкость: EOS GF3200 обладает хорошей термостойкостью, что позволяет использовать его в условиях повышенных температур.
- Устойчивость к химическим веществам: Как и другие полиамиды, этот материал демонстрирует хорошую устойчивость к воздействию различных химических веществ, включая масла и растворители.
Получить консультацию
Ждем вашего звонка!
+7 999 236 00 56
Применение полиамида EOS GF3200 в различных отраслях
- Автомобилестроение: В автомобильной промышленности полиамид EOS GF3200 используется для создания различных компонентов, включая элементы интерьера и детали под капотом. Легкость и прочность материала позволяют сократить вес автомобилей и улучшить их топливную эффективность.
- Авиастроение: В авиастроении важны как легкость, так и надежность. EOS GF3200 идеально подходит для производства деталей, которые должны соответствовать строгим требованиям по прочности и весу.
- Электроника: EOS GF3200 может использоваться для создания корпусов и других компонентов электронных устройств, требующих высоких стандартов надежности и защиты.
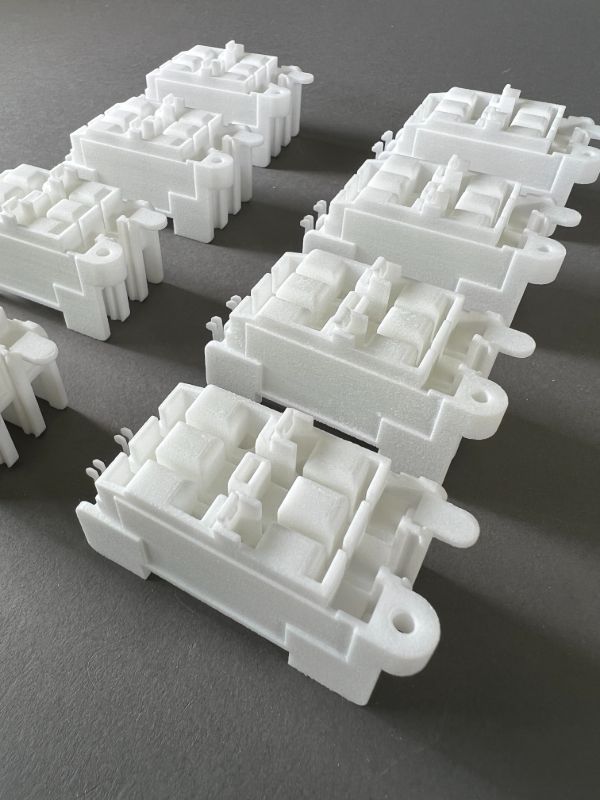
Характеристики
| Модуль растяжения, EN ISO 527 | 3200 МПа |
| Предельная прочность на разрыв, EN ISO 527 | 51 МПа |
| Относительное удлинение при разрыве, EN ISO 527 | 9 % |
| Модуль изгиба, EN ISO 178 | 2900 МПа |
| Предел прочности на изгиб, EN ISO 178 | 73 МПа |
| Твердость (по Шору) | 80 D |
| Ударная вязкость по Шарпи, EN ISO 179 | 35 кДж/м2 |
| Ударная вязкость по Шарпи с надрезом, EN ISO 179 | 5.4 кДж/м2 |
| Ударная вязкость по Изод, EN ISO 180 | 21.3 кДж/м2 |
| Ударная вязкость по Изод с надрезом, EN ISO 180 | 4.2 кДж/м2 |
| Температура плавления, ISO 11357-1 | 172-180°С |
| Теплостойкость при изгибе, ASTM D648 | 350°F |
| Температура размягчения по Вика B/50, EN ISO 306 | 166°С |
| Температура размягчения по Вика А/50, EN ISO 306 | 179°С |
Технологический процесс 3D печати из полиамида EOS PA2200
- 1. Подготовка модели
- Создание 3D-модели: процесс начинается с разработки 3D-модели в CAD-программе. Модель должна быть оптимизирована для аддитивного производства, учитывая такие факторы, как поддержка, ориентация и толщина стенок.
- Экспорт в STL: модель экспортируется в формате STL, который является стандартом для 3D-печати. - 2. Подготовка к печати
- Слайсинг: используется специальное программное обеспечение для слайсинга, которое разбивает 3D-модель на слои и генерирует G-код, необходимый для управления принтером. В этом этапе также задаются параметры печати, такие как скорость, мощность лазера и толщина слоев.
- Настройка параметров: устанавливаются параметры печати, включая температуру, скорость лазера и другие настройки, которые могут варьироваться в зависимости от используемого материала. - 3. Подготовка принтера
- Загрузка порошка: порошковый материал (PA2200) загружается в камеру печати. Порошок равномерно распределяется по рабочей платформе.
- Нагрев: Камера принтера нагревается до температуры, близкой к температуре сплавления порошка, что позволяет улучшить адгезию между слоями. - 4. Печать
- Селективное лазерное сплавление: лазерный луч сканирует поверхность порошка, сплавляя частицы материала в соответствии с заданной геометрией. Лазер спекает порошок, создавая прочные связи между частицами.
- Слой за слоем: после завершения одного слоя платформа опускается на заданную высоту, и новый слой порошка равномерно распределяется по поверхности. Процесс повторяется до тех пор, пока не будет завершена вся модель. - 5. Охлаждение
- Охлаждение: после завершения печати куб из порошка оставляется в камере для охлаждения. Это позволяет избежать термических деформаций и улучшает прочность изделия. - 6. Постобработка
- Удаление излишков порошка: после охлаждения куб из порошка извлекается из принтера, и излишки порошка удаляются. Это можно сделать вручную или с помощью сжатого воздуха.
- Постобработка: В зависимости от требований к поверхности и внешнему виду, модель может подвергаться дополнительной обработке, такой как галтование и окрашивание. - 7. Проверка качества
- Контроль качества: Готовая модель проверяется на соответствие заданным параметрам и требованиям. Это может включать визуальный осмотр, измерения и тестирование механических свойств.
Получить консультацию
Ждем вашего звонка!
+7 999 236 00 56
Связанные услуги